
Введение
Блистерная упаковка широко используется для электроники, фурнитуры, медицинских товаров, потребительских товаров, игрушек и розничных товаров. Он обеспечивает видимость продукта и помогает защитить предметы от пыли, ударов и повреждений при работе.
Однако качество упаковки блистеров зависит гораздо больше, чем просто формовочная машина. Проблемы с нагревом, распределением материалов, дизайном формы, давлением формовки, обрезкой или герметизацией могут привести к видимым дефектам и производственным потерям.
Для производителей выявление коренных причин дефектов упаковки блистеров крайне важно для сокращения количества металлолома, повышения эффективности производства и поддержания стабильного качества продукции.
В этом руководстве рассматриваются распространённые дефекты упаковки блистеров, их возможные причины и практические способы их предотвращения.
Что вызывает дефекты пузырьевой упаковки?
Упаковка блистеров включает несколько взаимосвязанных процессов:
-
Подготовка пластиковых листов
-
Отопление
-
Формирование
-
Охлаждение
-
Обрезка
-
Герметизация
Проблема на любом этапе может повлиять на итоговый пакет
.Распространённые категории дефектов включают:
-
Дефекты формирования
-
Вариация толщины
-
Поверхностные дефекты
-
Размерные задачи
-
Обрезание дефектов
-
Проблемы с герметизацией
Перед изменением параметров машины производители должны определить, какой этап ответственен за дефект
.1. Неравномерная толщина стенок
Неравномерная толщина стенок — одна из самых распространённых проблем в термоформованной упаковке блистеров.
Некоторые участки могут стать чрезмерно тонкими, а другие остаются относительно толстыми.
Возможные причины
-
Неравномерный нагрев листов
-
Сложная геометрия формы
-
Чрезмерная глубина формирования
-
Неправильное распределение материалов
-
Неправильные условия формирования
Как этого предотвратить
Производители могут повысить консистентность толщины стенок, путём:
-
Оптимизация зон отопления
-
Использование соответствующей толщины листа
-
Улучшение геометрии формы
-
Контроль температуры формования
-
Тестирование распределения материалов перед массовым производством
Равномерный нагрев особенно важен, поскольку разные участки листа могут потребовать разного количества тепла в зависимости от структуры формы.
2. Неполное формирование
Неполное формирование происходит, когда нагретый пластик не полностью соответствует форме
.Результат может включать:
-
Отсутствующие детали
-
Мелкие полости
-
Закруглённые углы
-
Неполное поверхностное размножение
Возможные причины
-
Недостаточная температура формования
-
Недостаток вакуума
-
Недостаточное давление
-
Плохая вентиляция плесени
-
Материал неправильно расположен
Решения
Проверка:
-
Температура нагрева
-
Вакуумные характеристики
-
Система давления
-
Вентиляция плесени
-
Состояние материала
Для сложных форм формообразование под давлением может обеспечивать лучшую детализацию, чем только вакуумное формирование.
3. Морщины и складки
Морщины могут появляться на поверхности или вокруг глубоких полости.
Возможные причины
-
Неравномерное отопление
-
Неправильное позиционирование материалов
-
Чрезмерное движение листов
-
Плохая конструкция формы
-
Неправильные условия формирования
Профилактика
Производители должны:
-
Улучшить позиционирование листов
-
Оптимизировать распределение нагрева
-
Обзор геометрии формы
-
Корректируйте параметры формования
-
Поддерживать стабильное качество материалов
Морщины следует исследовать до того, как они станут повторяющейся проблемой производства.
4. Паутина
Лента возникает, когда избыточный пластмассовый материал образует нежелательные складки между соседними полостями или вокруг сложных форм.
Особенно часто встречается, когда несколько полостей расположены близко друг к другу.
Возможные причины
-
Плохая конструкция полостей
-
Недостаток контроля материалов
-
Неправильное нагрев
-
Чрезмерное движение материала
-
Недостаточная конструкция формы
Как уменьшить паутины
Возможные решения включают:
-
Перепроектирование расстояния между полостями
-
Регулировка зон нагрева
-
Улучшение распределения материалов
-
Изменение геометрии формы
-
Оптимизация условий формования
Дизайн формы часто является одним из самых важных факторов при устранении устойчивых лент
.5. Трещины и расщепление материала
Трещины могут возникать, когда пластик растянут до предела его возможностей для формирования.
Возможные причины
-
Слишком низкая температура материала
-
Чрезмерная глубина формирования
-
Недостаточная толщина материала
-
Низкое качество материалов
-
Острые углы формы
Профилактика
Производители должны оценить:
-
Толщина листа
-
Температура формирования
-
Радиус плесени
-
Глубина полости
-
Характеристики материала
Округлые переходы и правильная геометрия формы помогают снизить чрезмерное напряжение материала.
6. Чрезмерное истончение углов
Углы и участки с глубоким затягиванием часто испытывают большее растяжение, чем плоские участки.
Это может привести к очень тонким участкам, которые могут ослабить упаковку.
Возможные причины
-
Конструкция глубокой полости
-
Плохое распределение материалов
-
Чрезмерное соотношение формования
-
Неправильный профиль нагрева
Решения
Производители могут рассмотреть:
-
Увеличение начальной толщины листа
-
Оптимизация нагрева
-
Корректировка геометрии формы
-
Использование подходящей технологии формования
-
Оценка глубины полости
Для требовательных применений распределение материалов должно оцениваться при формировании и разработке продукта.
7. Поверхностные следы и плохой внешний
видБлистерная упаковка часто используется для розничных товаров, поэтому визуальное качество важно
.Проблемы с поверхностью могут включать:
-
Царапины
-
Скучные участки
-
Неравномерная текстура
-
Нежелательные метки
-
Облачность
Возможные причины
-
Грязные поверхности с плесенью
-
Чрезмерный нагрев
-
Загрязнение материала
-
Неправильное охлаждение
-
Повреждённые инструменты
Профилактика
Регулярно проверяйте:
-
Пластиковые листы
-
Поверхности с плесенью
-
Системы отопления
-
Формовочные инструменты
-
Производственная среда
Поддержание чистоты и правильного ухода за формами значительно улучшает качество поверхности.
8. Пузырьки и захват воздуха
Между пластиком и формой могут появиться пузырьки воздуха или захваченный воздух
.Возможные причины
-
Плохая вентиляция плесени
-
Недостаток вакуума
-
Загрязнение
-
Влажность
-
Неправильное обращение с материалами
Решения
Проверка:
-
Вакуумные линии
-
Вентиляционные отверстия для формы
-
Хранение материалов
-
Чистота листа
-
Вакуумное давление
Эффективное удаление воздуха особенно важно для детальных термоформов.
9. Деформация после формирования
Пузырь может выглядеть правильно сразу после формирования, но деформироваться при охлаждении или после удаления из формы.
Возможные причины
-
Недостаточное охлаждение
-
Неравномерное материальное напряжение
-
Чрезмерная температура формования
-
Плохой контроль температуры плесени
-
Преждевременное снятие формы
Профилактика
Производители должны установить стабильные:
-
Условия отопления
-
Условия охлаждения
-
Температура плесени
-
Процедуры снятия формы
Стабилизация сформированного пластика перед удалением помогает повысить точность размеров.
10. Неточные размеры
Вариация размерности может вызвать проблемы во время:
-
Герметизация
-
Вставка продукта
-
Сборка
-
Автоматизированная упаковка
Возможные причины
-
Вариации толщины материала
-
Нестабильные условия формирования
-
Износ плесени
-
Колебания температуры
-
Нестабильное охлаждение
Решения
Производителям следует регулярно контролировать:
-
Размеры продукта
-
Состояние плесени
-
Толщина материала
-
Температура машины
-
Давление формирования
Статистический процессный контроль может быть полезен для крупнообъёмного производства.
11. Плохое качество обрезки
После формирования мозоль обычно нужно обрезать.
Неправильная обрезка может привести к следующему:
-
Неровные края
-
Жерны
-
Избыточный материал
-
Неправильные размеры
Возможные причины
-
Изношенные режущие инструменты
-
Неправильное выравнивание
-
Плохая конструкция формы
-
Неправильные параметры резки
Профилактика
Регулярно проверяйте инструменты для обрезки и убедитесь, что процесс резки правильно выровнен с сформированным продуктом.
12. Плохая герметизация пузырей
Качество формования — лишь часть процесса упаковки. Мозоль также должен быть правильно запечатан.
Распространённые проблемы с герметичностью включают:
-
Слабое связывание
-
Неполное герметизация
-
Неравномерное уплотнение
-
Материальный ущерб
-
Очистка
Возможные причины
-
Неправильная температура
-
Недостаточное давление
-
Неправильное время герметизации
-
Несовместимые материалы
-
Плохая конструкция
Производителям следует выбирать метод герметизации на основе материала пузырьков и подложки.
Как предотвратить появление дефектов пузырьевой упаковки
Предотвращение дефектов эффективнее, чем их устранение после производства.
1. Контроль сырья
Сохраняйте стабильность:
-
Толщина материала
-
Формулировка материала
-
Качество листов
-
Условия хранения
2. Оптимизировать отопление
Нагрев должен обеспечивать соответствующий температурный профиль по всему листу.
Избегайте предполагать, что для каждого продукта одна и та же температура
подходит.3. Поддержание вакуумной системы
Проверка:
-
Вакуумное давление
-
Вакуумные линии
-
Соединения
-
Клапаны
-
Вентиляция плесени
Небольшая вакуумная утечка может повлиять на консистенцию формования.
4. Поддерживайте формы и инструменты
Регулярно проверяйте формы на предмет:
-
Износ
-
Повреждения
-
Загрязнение
-
Заблокированные вентиляционные отверстия
-
Изменения размерности
Состояние инструмента напрямую влияет на качество формования.
5. Стандартизация параметров машины
Документируйте важные параметры, такие как:
-
Температура нагрева
-
Время нагрева
-
Вакуумные условия
-
Давление
-
Время охлаждения
-
Настройки обрезки
Стандартизированный процесс облегчает контроль производства.
Практический чек-лист качества упаковки блистеров
Перед началом массового производства производителям следует проверить:
-
Технические характеристики материалов
-
Толщина листа
-
Равномерность нагрева
-
Состояние плесени
-
Вакуумные характеристики
-
Давление формирования
-
Охлаждающая эффективность
-
Размеры продукта
-
Качество отделки
-
Прочность герметизации
Раннее тестирование этих факторов может предотвратить большое количество дефектной упаковки.
Когда следует модифицировать форму?
Не каждую задачу формования можно решить изменяя параметры станка.
Если дефект повторяетсяв одной и той же области при стабильных условиях обработки, дизайн формы может потребоваться пересмотр
.Возможные модификации формы включают:
-
Регулировка геометрии полости
-
Улучшение вентиляции
-
Изменение углов драфта
-
Увеличение радиусов углов
-
Изменение расстояния между полостями
Оптимизация формы должна проводиться совместно с машинной и материальной оценкой.
Выбор подходящего оборудования для формования
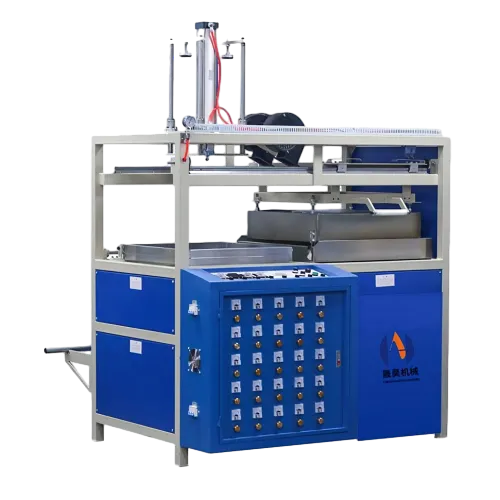
пузырьковНадёжная машина для формования пузырей должна обеспечивать стабильный контроль над:
-
Отопление
-
Формирование
-
Вакуум
-
Давление
-
Охлаждение
Для производителей, производящих сложную упаковку, оборудование также должно поддерживать соответствующее оборудование и кастомизацию процессов
.Машину следует выбирать на основании:
-
Размер продукта
-
Тип материала
-
Толщина листа
-
Конструкция полости
-
Объём производства
-
Требуемая автоматизация
Почему вы выбираете Чэнхао для решения по упаковке блистеров?
Chenghao Machinery предоставляет оборудование для пластмассового формования, герметизации и сварки.
Её производственные возможности включают:
-
Машины для формования пузырей
-
Герметичные машины для блистеров
-
Высокочастотные машины
-
Оборудование для пластиковой сварки
-
Ультразвуковые аппараты
-
Индивидуализированное оборудование
Для производителей, сталкивающихся с повторяющимися дефектами упаковки блистеров, правильным решением может быть сочетание анализа материалов, оптимизации параметров машины, улучшения формы и конфигурации оборудования.
Chenghao может помочь оценить производственные требования и разработать подходящее решение для упаковки.
Заключение
Дефекты упаковки блистеров могут быть вызваны множеством факторов, включая вариации материала, неравномерное нагрев, плохую вакуумную работу, дизайн формы, условия охлаждения, обрезку и герметизацию
.Самый эффективный способ повысить качество — рассматривать весь процесс формования как единую систему.
Производителям следует сосредоточиться на:
-
Постоянные сырьевые
материалы -
Стабильное отопление
-
Надёжный вакуум и давление
-
Правильное проектирование формы
-
Контролируемое охлаждение
-
Точная обрезка
-
Надёжная герметизация
-
Техническое обслуживание профилактического оборудования
Систематически контролируя эти факторы, производители могут сократить количество металлолома, улучшить внешний вид упаковки и добиться более стабильного производства.
Свяжитесь с Chenghao Machinery, чтобы обсудить ваши проблемы с упаковкой блистеров и найти решение для формовки или герметизации, адаптированное к вашим производственным требованиям.