
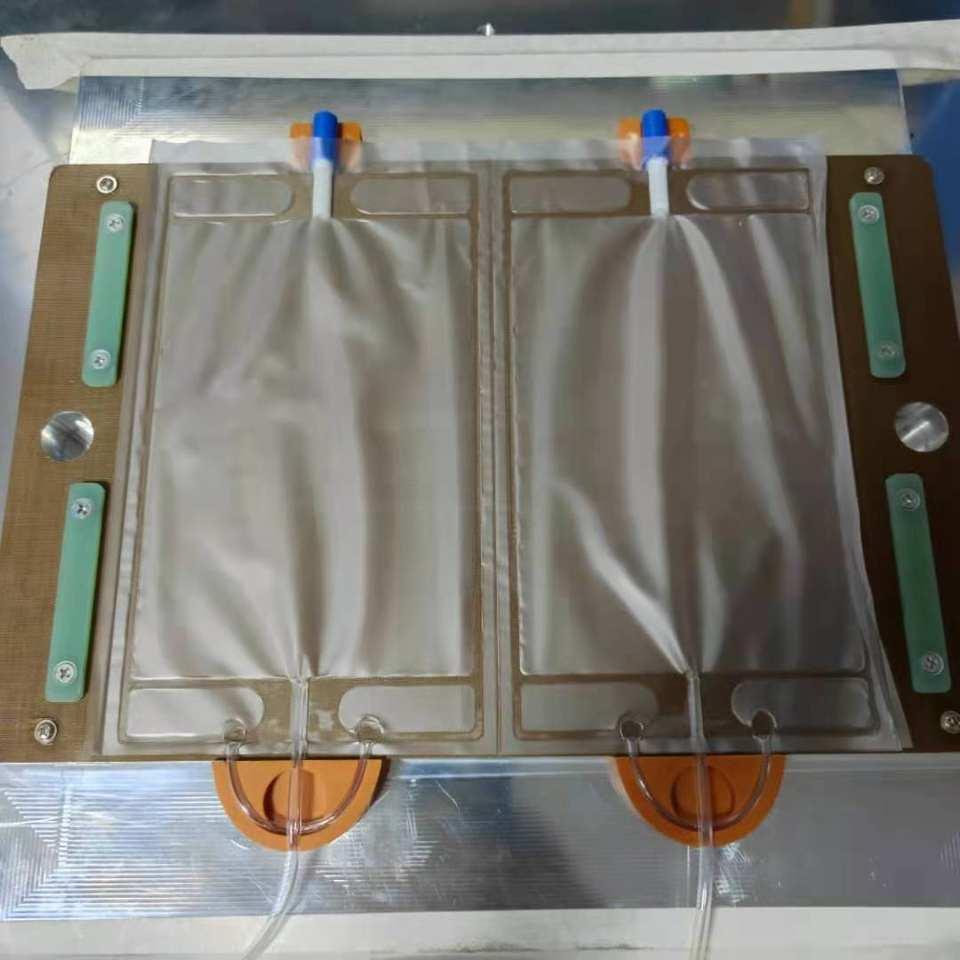
Медицинская сумка — самый требовательный сварный продукт в переработке пластмасс. Он содержит стерильную жидкость, его обрабатывают, наполняют, вешают, сбрасывают и иногда подвергают давлению, и его герметизация должна оставаться целой на протяжении всего срока хранения содержимого. Эта комбинация — сварка медицинских мешков высокой частоты на производственных темпах с документированным процессом каждой партии — исключает клеи, швы и большинство термических методов. Это также означает, что оборудование нельзя выбрать только по мощности. Важно, как машина контролирует силу, геометрию инструментов и повторяемость циклов, потому что именно на этих переменных должен основываться отчёт по валидации.
почему медицинские мешки сваривают с высокой частотой
Жидкостные мешки изготавливаются из гибкой термопластиковой плёнки, обычно в несколько слоёв, с жёсткими портами, трубками и иногда внутренней перегородкой, приваренной к тому же узлу. Мало какие процессы могут объединить всё это за один проход без попадания посторонних веществ в путь жидкости.
Шов из самой сумки
HF сварка сплавляет пленку с собой. Нет слоя клея, нет остатков растворителя и нет третьего материала, который мог бы проникнуть в содержимое — уплотнение химически такое же, как и стенка пакета.
протекает по всему шву
Шов непрерывный и однородный по глубине, поэтому сопротивляется внутреннему давлению и повторяющемуся изгибу. Сшитые или термогерметичные швы концентрируют напряжение в отверстиях и на концах зоны сплавления.
Порты и трубки в одном цикле
Выходные порты, места впрыскивания, подвески и внутренние перегородки расположены у инструмента и сварены одновременно с контуром мешка, что устраняет вторую операцию соединения и риск загрязнения, связанный с ней.
Повторяющийся, документируемый цикл
Мощность, время, давление и охлаждение можно задавать и записывать в числовом виде, что и делает возможным валидацию процессов и пакетную прослеживаемость
.Поскольку уплотнение зависит от диэлектрической реакции пленки, выбор материала движет всё дальше. Как полярность, содержание пластификатора и структура слоя ведут себя в электрическом поле, описывается PVC, TPU и PU свойства материала.
типы пакетов и их различия на машине
Мешки, которые производит производитель, редко бывают одинаковыми, и каждый тип предъявляет разные требования к инструментам, конструкции с силой и циклом. Одна машина часто может запускать несколько таких аппаратов, но только если спецификация строится вокруг самой требовательной, а не самой распространённой.
| тип сумки | Типичная конструкция | What It Demands to the Machine |
|---|---|---|
| Однокамерный капельномерный жидкий мешок | Два или три слоя медицинской ПВХ-пленки, один или два сварных порта, подвесное люверс | равномерное давление на большой ровной площади; инструменты, которые герметизируют порты, не сдавливая просветник |
| Многокамерная сумка | Отдельные отделения, разделённые отслаивающейся или фрагментируемой внутренней пломбой | Две разные интенсивности сварки в одном цикле — постоянный контур и делитель с контролируемой прочностью |
| Blood bag | ПВХ более тяжёлого калибра, несколько портов и трубок, иногда интегральный подсумок для отбора проб | Более высокая сила зажима и более длительное охлаждение под давлением; очень строгие размерные допуска при входе в порт |
| Мешки для мочи и дренажа | Тонплёночный корпус с сварным входом, выходом и топ-фитингами, часто крупного | форматаБольшая площадь электрода на умеренной мощности; обработка длинных неопорных швов без складок |
| TPN и пакеты для питания | Многослойная плёнка, часто с кислородо-барьерными слоями, плюс несколькими сварными портами | Тщательный контроль теплового профиля, чтобы барьерные слои не повреждались по краю шва |
| Орошение и упаковочные пакеты | Простая двухслойная конструкция, большой объём, минимальное портирование | Пропускная способность вместо точности — обычно лучше подходит роторная или линейная конфигурация |
Материалы и их требования
Большинство медицинских сумок всё ещё делают из ПВХ, потому что он легко сваривается, прозрачен, гибок и хорошо понимается регуляторами. Переход от пластифицированного ПВХ изменил формулы, а не сам процесс, но в некоторых случаях он ужал окно для сварки.
| Material | HF Response | Process | Note
|---|---|---|
| пластизированный медицинский ПВХ (DEHP) | Сильный и предсказуемый | Широкое окно сварки; эталонный материал для производства мешков |
| DEHP-free plastic | PVCНемного отличается поведение при потере, чем у DEHP | Рецепты не переносятся — система пластификатора изменяет как генерацию тепла, так и смягчение |
| EVA и многослойная плёнка | на основе EVAModerate; частично реагирует через полярный комомор | требуется более высокая сила поля и более строгий контроль давления; барьерные слои ограничивают допустимую температуру |
| медицинская плёнка TPU | Хорошо, но мягче и эластичнее при жаре | Охлаждение под давлением крайне важно; перед сваркой необходимо контролировать влажность |
| Неполярная полиолефиновая плёнка (PP, PE) | Очень плохо на обычных HF-частотах | Это не HF-приложение — эти пленки относятся к тепловым или ультразвуковым процессам |
конфигурации оборудования для производства сумок
Оборудование для сварки мешков охватывает широкий спектр — от вручную загружаемого пресса до полностью автоматической линии. Правильный выбор зависит от размера пакета, суточного объёма и количества вариантов продукта, которые должны работать на одном активе. Специально разработанное оборудование для сварки медицинских мешков отвечает за герметизацию портов и контур за одну операцию, что сложно реализовать на универсальном прессе.
| Configuration | Suitability | типичный вывод |
|---|---|---|
| Одноголовный пресс | Испытания, небольшие партии, множество вариантов, форматы больших пакетов | Operator-paced |
| Двойной пресс | Две станции чередуются, один оператор, лучшее использование генератора | Примерно удвоить одинарную мощность | одинаковой мощности
| Вращающаяся турель | Крупнообъёмные одиночные продукты, где оператор загружает, вторая сварка, а третья остывает | непрерывный, ограниченный временем загрузки |
| Автоматическая линия с подачей рулонов | Упаковочные и простые пакеты; плёнка подаётся из рулонов, сваривается, резает и автоматически складывается | Высокий, с минимальными усилиями |
| Выделенный порт и станция труб | Добавлено, когда качество портовой сварки требует собственного контролируемого цикла, отдельного от контура мешка | Подаёт существующую строку |
процессные аспекты, определяющие качество уплотнения
Сварка в портах и трубках
Порт — самая слабая точка любого жидкого мешка, потому что именно там жёсткий компонент встречается с гибкой плёнкой. Инструменты должны окружать порт так, чтобы материал обходил его и полностью закрывался, не сжимая отверстие трубки и не проталкивая размягчённую плёнку в путь жидкости. Если портовый штанг выполнен из другого материала, чем пленка мешка, сварка основана на инкапсуляции и механической фиксации, а не на истинном сплавлении, и окно давления для этой локальной области уже, чем для плоского контура. В некоторых конструкциях портовая станция нуждается в собственной настройке силы, что возможно только при условии, что пресс позволяет самостоятельно управлять этой территорией.
Ширина уплотнения, геометрия угла и внутренние кривые
Ширина уплотнения выбирается в зависимости от нагрузки, которую несёт шов, но углы и изгибы не менее важны. Острый внутренний угол концентрирует напряжение от отслаивания и является частым источником разрушения шва, поэтому радиусы и широкие переходы радиусов должны быть продуманы в инструменте с самого начала. Механическая сторона геометрии электродов — материал, форма краёв и тепловое поведение — описана в руководстве проектирование электродов для высокочастотной сварки.
Охлаждение под давлением
Плёнка в мешке тонкая, а горячие швы слабые. Если зажим открывается, пока шов ещё мягкий, шов может быть разъединён изнутри и при этом выглядеть непрерывным снаружи — дефект, который переживает визуальный осмотр и выходит из строя в эксплуатации. Время охлаждения при полном давлении должно устанавливаться материалом и трубой, а не самым коротким временем, которое позволяет оператору успевать за ним. Для толстых или чувствительных к влаге конструкций преднагреватель перед прессом удаляет поверхностную влагу и сокращает сварную часть цикла, не укорачивая охлаждение.
Чистота и контроль частиц
Поверхности инструмента напрямую контактируют с пленкой, поэтому электрод и пресс-пластина становятся частью плана контроля загрязнения. Это означает гладкие, коррозионно-устойчивые поверхности, которые можно чистить, отсутствие открытой смазки в зоне сварки и внимание к подаче воздуха — пневматический пресс с необслуживаемым фильтром может наносить масляный туман именно там, где герметизируется пакет.
Проверка и повторяемость рецепта
Три последовательных хороших образца не являются валидированным процессом. Рецепт пакета подтверждается только тогда, когда машина сохраняет одинаковую мощность, время, силу и охлаждение на протяжении всего производственного цикла, при сменах смены и в конце длинной смены, когда генератор и инструменты тёплые. Поэтому возможности записи и стабильный выход генератора — это требования к оборудованию, а не удобства. Общие правила удержания сварного процесса внутри окна изложены в снижение дефектов и простоев в производстве ВЧ-сварки.
Контроль качества и тестирование
Проверка медицинской сумки — это поиск протекающих швов, а не тех, которые выглядят приемлемо. Ниже приведены тесты, которые коррелируют с реальной производительностью сервиса.
| Test | что это раскрывает |
|---|---|
| Тест на разрывное давление | Максимальная прочность шва и портового соединения, проверенная до разрушения на образцах |
| Тест на затухание давления и утечку | Отверстия и неполная слияние, которые визуальная проверка не видит, применяются к готовым сумкам |
| Проникновение краски | капиллярные пути проходят через шов, который склеен, но не сплавлен по всей ширине |
| Тест на отшлёпывание и растяжение | Наполнительный шов сдерживается, что указывает на то, что плёнка соединена, а не просто приклеена |
| Анализ поперечного сечения | фактическая глубина сварки относительно плотности плёнки и была ли плёнка чрезмерно разбавлена |
| Проверка вытяжки трубок и крутящего момента | Целостность перехода порт-трубка под обработкой, которую принимает заполненная сумка |
Связь между переменными процесса и прочностью, которую измеряют эти испытания, подробно описана в какие факторы влияют на высокочастотную сварку.
Спецификация оборудования для регулируемого производства
Помимо самой сварки, машина, предназначенная для производства медицинских мешков, должна поддерживать документацию и контроль, необходимые продукту. Эти моменты стоит урегулировать на этапе спецификации, так как большинство из них сложно переоборудать.
| Требование | почему это важно в линии медицинской сумки |
|---|---|
| Числовое хранение рецепта для каждого продукта | Рецепты должны быть точно вызваны, а не перенастраиваться оператором в начале смещения |
| Контроль и измерение силы | Калиброванное давление или показание силы — вот что делает настройку аудифицируемой |
| Логирование параметров цикла | Пакетные записи требуют доказательства того, что каждый цикл проходил внутри проверенного окна |
| Чистая, коррозионно-устойчивая конструкция | Поддерживает режим очистки и контроля частиц вокруг зоны сварки |
| Стабильный выход генератора через сдвиг | Трубка стареющего генератора изменяет передаваемую мощность и дрейфует процесс, если не контролируется |
| Документация по инструментам | Чертежи и материалы электродов входят в документацию по контролируемому процессу |
Шесть соображений, прежде чем указать
Ещё одно различие стоит учитывать при спецификации. Машина, купленная для сварки контуров мешков, не является автоматически подходящим активом для всех остальных компонентов в одном устройстве — формованные детали, фитинги люера и жёсткие корпуса могут относиться к совершенно другому процессу соединения. Сначала урегулирование линии мешков и рассмотрение остальной части сборки как отдельное решение обычно приводит к лучшему распределению того же бюджета.
Частые вопросы
Правильно выполнить процесс с первого пакета
Chenghao Machinery проектирует и производит высокочастотное сварочное оборудование для производства медицинских мешков и жидкостных контейнеров, включая двухстанционные прессы, роторные турели и специализированные инструменты для портов, трубок и внутренних уплотнений. Пришлите нам свой чертёж сумки, структуру плёнки и цель дневного выхода для спецификации станка и инструмента, соответствующие тому соединению, которое действительно нужно выдержать ваш продукт
.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Дунгуань, Гуандун, Китай