
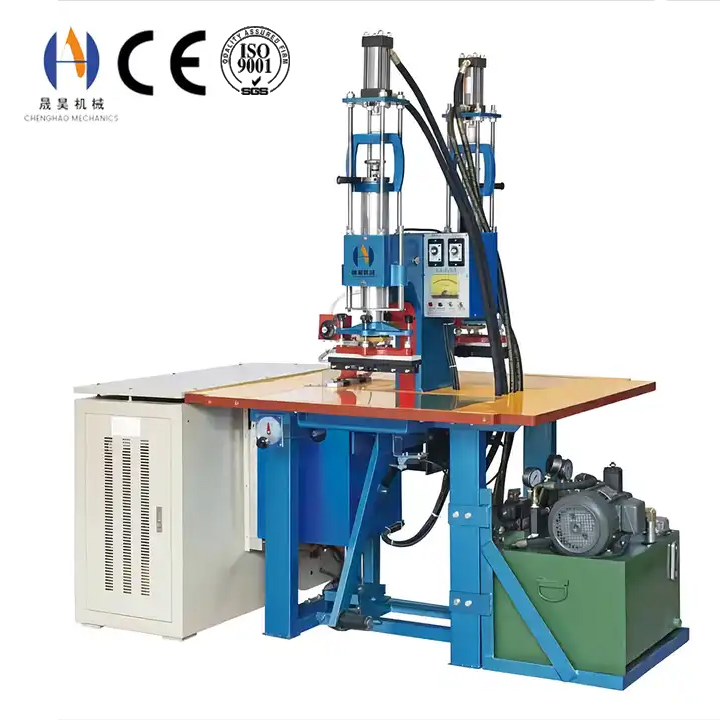
Пройдитесь по любой высокочастотной сварочной линии, и вы увидите, что мощность и время сварки постоянно отслеживаются, тогда как давление электрода высокой частоты обычно оставляется там, где оно было установлено в день установки машины. Это ошибка. Давление не просто сжимает детали — оно удаляет воздушную пленку между ними, удерживает размягчённый полимер во время формирования соединения, контролирует, сколько тепла выходит в инструмент, а затем удерживает шов, пока он не станет достаточно прочным для обработки. Ошибайтесь — никакая регулировка мощности не компенсирует, потому что остальные три переменные не могут исправить соединение, которое изначально неправильно удерживается.
что на самом деле делает давление электрода
Давление часто описывают как «сжимание деталей вместе», что недооценивает, сколько задач оно выполняет за один цикл. Одновременно выполняются четыре разные функции, и каждая из них срабатывает по-своему, когда сила неправильна.
Установление реального контакта
ни один из листов не является идеально плоским. Поверхностная волнообразность и затуманенный воздух оставляют микроскопические щели, которые электрическое поле не может равномерно преодолеть. Давление закрывает эти щели, поэтому шов образуется по всему шву, а не в отдельных точках контакта.
Confining the Melt
После смягчения интерфейса он ведёт себя как вязкая жидкость. Давление удерживает его там, где нужен сустав. Без достаточного удержания материал пенится и расширяется от шва, оставляя пустоты и слабую, пористую линию сварки.
Изменение теплового пути
Более плотный контакт выводит больше тепла из материала в электрод. Это реальная переменная, а не побочный эффект: повышенное давление может замедлить повышение температуры сварки, поэтому давление и время сварки нельзя оптимизировать отдельно
.удерживание соединения при охлаждении
Сварка настолько прочна, насколько сильна давление, приложенное во время затвердевания. Если отпустить давление слишком рано, шов внутри отделится, оставаясь мягким — классическая неисправность, которая проходит проверку в день проверки и выглядит как отслоение или протечка через несколько дней
.Относительная значимость этих четырёх функций меняется в зависимости от материала и трубы, поэтому нельзя передавать давление между продуктами. Более широкое взаимодействие между давлением, поведением материала и прочностью соединения изложено в какие факторы влияют на прочность высокочастотной сварки.
окно давления
У каждого материала и стопки есть полоса полезного давления, а не одно правильное значение, и последствия пропуска в любом направлении довольно разные. На практике слишком малое давление встречается гораздо чаще, чем слишком многое, потому что машина с нехваткой силы выглядит так, будто ей не хватает мощности.
| Condition | что происходит внутри соединения | Видимые симптомы |
|---|---|---|
| Давление слишком низкое | Контакт прерывистый, воздух остаётся в ловле, а размягчённый материал свободно расширяется вдали от шва | Слабая сварка несмотря на длинный цикл; пенка или молочная линия внутри шва; прочность, меняющаяся вдоль шва; отверстия, появляющиеся только при испытании под давлением |
| Pressure within window | Полный и ровный контакт, расплав ограничен швом, тепло передавалось предсказуемо | Равномерная линия сварки, стабильная прочность на отслоение, время цикла повторяется от смещения к | смещению
| Давление слишком высокое | Расплавленный материал выжимается из соединения, и тепло отходит в инструмент быстрее, чем генерируется | Вспышка или заусенец вдоль шва, тонкая сварная линия, пробивание на тонкой плёнке, искажённая или измельченная деталь, следы от электродов на поверхности, сварки, которые требуют больше времени, чем ожидалось |
Профиль трёхступенчатого давления
Давление — это не одно число в хорошо контролируемом цикле. Большинство машин последовательно проходят три этапа, и многие проблемы, приписываемые «неправильному давлению», на самом деле связаны с правильным давлением, приложенным в неподходящее время. Если машина предлагает отдельные настройки давления зажима и сварки, их следует рассматривать как независимые параметры процесса, а не оставлять связанными между собой.
| Stage | Назначение | Параметры |
|---|---|---|
| Clamp or kiss | Закрывает стек, выводит захваченный воздух и оседает деталь до применения энергии | Достаточно силы, чтобы сплющить материал без деформации. Короткая задержка перед включением генератора даёт неполному времени оседнуть, особенно на толстых или ламинированных трубах |
| Weld | Удерживает расплав и поддерживает контакт на протяжении всей фазы нагрева | Рабочее значение. Устанавливается из материала и стопки, затем подтверждается тестированием на отслоение или поперечное сечение, а не по внешнему | виду
| Cool or hold | Удерживает соединение на полной силе, пока полимер затвердевает | Должна быть равна давлению сварки, а не уменьшаться. Снижение давления на этом этапе — или его сокращение для увеличения выхода — является самым вредным сокращением в процессе |
от считывания калибра до фактической силы
Число на манометре — это не сила, приложенная к детали. Это давление внутри цилиндра, которое необходимо преобразовать, прежде чем можно сравнить две машины или написать спецификацию. Для пневматического пресса, работающего с одним цилиндром, связь представляет собой простое умножение:
Сила (кН) = Манометрическое давление (бар) × площадь поршня (см²) ÷ 100
Одинаковое измерение колеи на двух станках с разными цилиндрами даёт две разные силы. Машина с большим цилиндром достигает той же силы при более низкой калибровке, поэтому рецепт, взятый с другой фабрики, редко передаётся без изменений
.| цилиндровый отверстие | поршневая область | Force at 2 | barForce at 5 bar |
|---|---|---|---|
| 80 | mm50,3 см² | 1.0 kN | 2.5 kN |
| 100 mm | 78,5 см² | 1.6 kN | 3.9 kN |
| 125 | mm122,7 см² | 2.5 kN | 6.1 kN |
| 160 mm | 201,1 см² | 4.0 kN | 10.1 kN |
Между датчиком и деталлю лежат ещё два фактора. Механизмы переключения и рычага умножают силу цилиндра на отношение, поэтому приведённый выше расчёт занижает фактическую силу. И на любой машине часть приложенной силы поглощается самим материалом при сжатии — пропорционально больше на мягких, пенопластовых или покрытых стопках, чем на плотном листе. Если требуемая сила превышает возможности пневматического цилиндра, вместо этого используются гидравлически приводимые прессы, например, на оборудовании, например, двойной гидравлический тисненный станок.
Pressure Bands by Material и Stack
Ниже приведены полосы — это показательные начальные точки, выраженные в виде манометрического давления на типичной машине, и они предполагают пресс класса, который обычно используется для этого продукта. Это место для начала разработки рецепта, а не замена тестированию, потому что одна и та же стопка может сдвинуться на целый бар при смене поставщика материала.
| Material and Stack | Индикативное манометрное давление | Notes |
|---|---|---|
| Тонкая плёнка ПВХ, менее 0,3 мм | Low | Избыточное давление проходит через плёнку до образования сварки; лёгкий контакт плюс короткое время — правильная комбинация |
| Стандартный лист ПВХ, 0,3–1 мм | Moderate | Самая прощающая комбинация; используйте её для установления базовой линии машины |
| Толстый или многослойный ПВХ | Среднее до высокого | Давление должно достигать самой низкой границы; предварительный нагрев часто эффективнее, чем добавление силы |
| TPU пленка | Выше, чем ПВХ | Полиуретан раягчается при более высокой температуре и сжимается под нагрузкой, поэтому для достижения того же контакта требуется больше силы |
| ткань, покрытая TPU | High | Текстильный носитель не сжимается равномерно; шов требует достаточной силы, чтобы два слоя соприкоснулись по всей ширине |
| Пенопластовые или ламинированные стопки | Высокое, или гидравлическое | Значительная часть приложенной силы расходуется на сжатие сердечника; пневматические прессы здесь часто исчерпывают ёмкость |
| Стеки, содержащие жёсткие вставки | Высоко и равномерно распределено | Вставка предотвращает локальное отклонение, поэтому отсутствие параллелизма плиты превращается в видимый дефект шва, а не поглощается |
Тонкие, мелкие детали — самый наглядный пример требования к низкому давлению: лёгкий контакт и короткоцикловая сварка гораздо лучше делают тонкий компонент, чем тяжёлое зажимание, как на перчаточная сварочная машина с тонким гибким листом.
давление относительно мощности, времени и охлаждения
Поскольку четыре переменные процесса взаимодействуют, неисправность может быть вызвана одной из них и выглядеть вызванной другой. Правильное чтение симптома мешает оператору искать проблему по экрану настроек.
| Наблюдаемая проблема | что оператор часто настраивает | что на самом деле не | так
|---|---|---|
| Сварка неполна при требуемом цикле | мощность увеличилась, затем время увеличилось | Контактное давление слишком низко для области шва, поэтому энергия подаётся на соединение, которое не закрыто. Поднятая мощность расширяет зону, воздействующую на тепло, не увеличивая глубину свара |
| Сгоревшая линия на краю шва | Power reduced | часто это результат избыточной мощности для преодоления неисправности давления. Сначала корректируйте давление, затем переоптимизируйте мощность — правильная настройка мощности обычно ниже, чем используемая |
| Вспышка или заусенец, эктрудированный из шва | Время сварки сокращено | Давление находится над окном материала. Обрезание времени скрывает симптом, оставляя линию сварки тоньше и слабее, чем должна быть |
| Шов выходит из строя через несколько дней после изготовления | Виноват материал или поставщик | Давление снято до охлаждения соединения. Сварка была сформирована правильно, а затем внутренне разъединена при открытии пресса |
| Результаты дрейфуют через сдвиг | Рецепт корректируется многократно | По мере прогрева инструмента и пресса тепловое расширение меняет эффективный контакт и требуемую силу. Рецепты следует проверять при рабочей температуре |
| Хорошие сварки только на одном конце шва | Время увеличивалось, пока весь шов не пройдёт | Проблема распределения, а не настройка. Пластина или электрод не параллельны, поэтому давление меняется вдоль шва |
как геометрия электрода меняет реальное давление
Давление — это сила, делённая на площадь, и оба числа задаются инструментом, а не станком. Электрод вдвое больше требует вдвое большей силы, чтобы достичь одинакового контактного давления, поэтому масштабирование продукта без пересмотра спецификации пресса является частым источником необъяснимых слабых сварных швов.
зона контакта растёт, сила не
увеличиваетсяЦилиндр создаёт одинаковую силу независимо от размера электрода. Увеличите площадь сварного шва — и давление контакта уменьшается пропорционально, часто без того, чтобы никто не заметил, пока швы не начнут рушиться.
параллелизм устанавливает единообразие
Небольшая угловая ошибка между пластиной и электродом увеличивается на длинном шве, что приводит к градиенту давления и сварке, который с одного конца прочный и неполный с другого.
Rigid Support
Любой неподдерживаемый пролёт электрода или подкладки отклоняется под нагрузкой. Наибольшее отклонение происходит в середине шва, поэтому слабые места часто появляются в центре длинных сварных швов
.Концентрация краёв
Давление концентрируется по периметру плоского электрода, где также концентрируется поле. В тисненных инструментах это преувеличено: для формирования узора требуется сила, но та же сила выравнивает окружающий материал
.Эти эффекты сочетаются на длинных, непрерывных швах, где один электрод прикладывает силу на несколько метров соединения, и любое изменение толщины или выравнивания напрямую приводит к изменению давления — поэтому оборудование для непрерывной сварки для крупных покрытых изделий, таких как сварочная машина для палаточных палаток для холста, использует жёсткую подвижную конструкцию, а не простую плоскую пресс. Если инструмент также должен формировать декоративный узор, давление должно быть задано для самой глубокой детали, например, на ленточная тиснетельная машина.
Радиус краёв, материал электрода и рабочий зазор — все это часть одного и того же дизайнерского решения, и они рассматриваются на странице высокочастотной формы. Сами правила проектирования изложены в стиле проектирование электродов для высокочастотной сварки.
проверка давления на цех
Поскольку давление нельзя оценить по внешнему виду готовой детали, ей нужна собственная система проверки. Проверки ниже проходят быстро, и вместе они охватывают станок, инструмент и соединение.
| Check | Method | Frequency |
|---|---|---|
| Точность калибра | Сравните датчик панели с откалиброванной референсной линией цилиндра | Ежегодно и после любых пневматических работ |
| параллелизм Platen | Закрыть пресс на прокладке одинаковой толщины в углах и проверить, какие прокладки плотные; или использовать плёнку, указывающую давление, для картирования распределения | При установке и после любой смены инструмента |
| Принудительная проверка | Преобразовать настройку калибра в силу с использованием площади цилиндра и подтвердить соответствие спецификациям машины | Когда рецепт впервые | написан
| Глубина сварки | Поперечное сечение стартового образца и измерение, насколько глубоко синтез | проникаетКаждый запуск и после любых изменений материала |
| Сила отслоения | Разделить образцы и записать, произошёл ли отказ в материале или на интерфейсе | Запуск и с фиксированными интервалами во время производства |
| Свидетельские метки | Обратите внимание на глубину отпечатка электрода, оставленную на детали — изменение в ней предупреждает о смещении давления | Непрерывно, оператором |
Практические правила для давления электрода
01 — рассматривать давление как основной параметр
Запишите это в рецепт вместе с степенью и временем, и ограничите, кто может это изменить. Настройка давления, существующая только в памяти машины, теряется при первой замене контроллера.
02 — Исправьте давление перед погоней за силой
Когда шов незавершён, сначала установите контактное давление. В большинстве случаев правильная мощность после этого ниже, чем использовалась, и качество шва улучшается по обоим параметрам.
03 — Удерживать полную силу через охлаждение
Никогда не уменьшайте давление и не открывайте заранее, чтобы увеличить выход. Если узким местом является ступень охлаждения, ответ — вторая станция или вращающаяся конструкция, а не более короткая задержка.
04 — пересчитывать при изменении инструмента
Больший электрод на одном прессе означает меньшее контактное давление. Проверяйте настройки, когда область сварки значительно меняется, а не копируете предыдущий рецепт
.05 — проверьте параллелизм, прежде чем обвинять рецепт
Если качество меняется вдоль шва, а не по всей партии, причина — механическая. Никакая комбинация мощности и времени не сможет корректировать градиент давления.
06 — Проверка при рабочей температуре
Размеры инструмента и пресса меняются по мере прогрева. Подтверждайте рецепт после достижения устойчивого режима и снова ближе к концу смены, чтобы настройка была корректна для условий, в которых действительно идёт производство.
Дефекты давления редко появляются сами по себе — обычно они появляются как один из дефектов, покрытых снижение дефектов и простоев в высокочастотной сварке, что является правильным следующим шагом после установления окна давления.
Частые вопросы
Нужно надавить, прежде чем что-то менять
Chenghao Machinery производит высокочастотные сварочные прессы мощностью от 3 кВт до 60 кВт в пневматической, гидравллической, двойной и ротационной конфигурациях, а также производит электроды и формы, необходимые каждому соединению. Пришлите нам материал, толщину стопки и чертёж детали для спецификации машины, соответствующей силе, необходимой вашему шву.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Дунгуань, Гуандун, Китай