
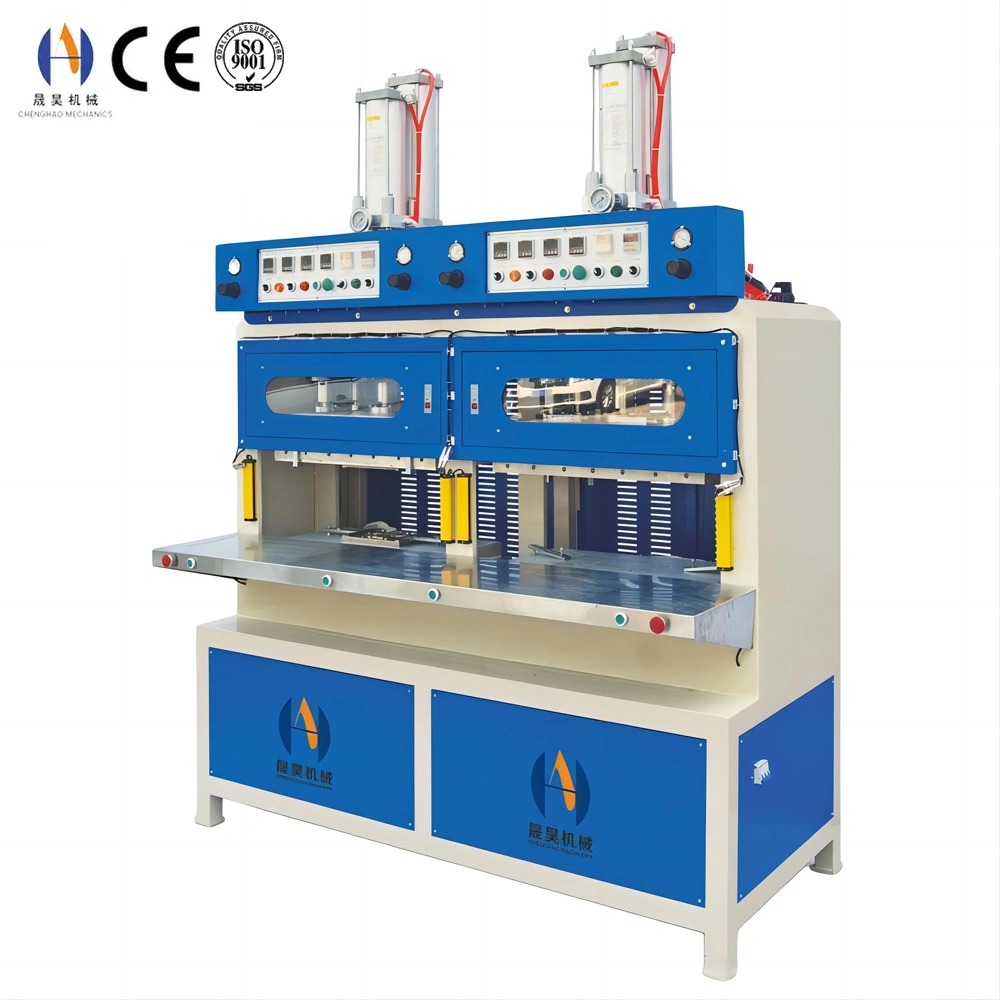
Mold Machine: Industrial Forming Technical Guide
Формовочный станок применяет контролируемый нагрев, давление и время для преобразования сырьёвого полимера, резины или композитного материала в готовые трёхмерные компоненты. Chenghao Machinery производит три семейства основных формовых машин — гидравлические машины для горячего пресса, высокочастотное формование машины, и блистерные формовочные машины — охватывающие весь спектр промышленных применений формовки от прототипа до массового производства.
сравнение технологий машин для форм
| Гидравлический горячий пресс | Тепло + гидравлическое сжатие | 5–300 тонн | 60–300 с | Резина, термореактивная, композитная ламинирование |
| Высокочастотное формирование | Диэлектрический нагрев + давление электрода | 0,5–20 тонн | 5–30 с | ПВХ-сварка, герметизация раскладушки, блистерная герметизация |
| образование пузырей | Радиационное тепло + вакуум/давление | До 6 баров | 6–20 с | Упаковочные лотки, ракушка, блистеры для дисплея |
| Small Hot Press | Электрическое отопление + гидравлический зажим | 1–20 тонн | 30–120 с | Лабораторные испытания, мелкие детали, прототипирование |
параметры процесса по типу материала
| Материал | <-й стиль="наполнение: 12px 14px; выравнивание текста: слева;">метод формования <-й стиль="заполнение: 12px 14px; выравнивание текста: слева;">Температура <-й стиль="заполнение: 12px 14px; выравнивание текста: слева;">Давление <-й стиль="заполнение: 12px 14px; выравнивание текста: слева;">типичное сжатие||||
|---|---|---|---|---|
| Натуральный каучук (NR) | Компрессионное молдинг | 150–170°C | 10–20 МПа | 1.5–3.0% |
| EPDM / силиконовая резина | Компрессионное молдинг | 160–180°C | 8–18 МПа | 1.5–2.5% |
| ПВХ (жёсткий / гибкий) | HF формование / горячий пресс | 120–160°C | 1–8 МПа | 0.3–0.6% |
| Углеродное волокно / GFRP | Компрессионное молдинг | 130–180°C | 5–20 МПа | 0.1–0.3% |
| EVA / foam | Горячий пресс пенится | 155–175°C | 5–15 МПа | 30–50% (дизайн) |
| SMC / BMC терморезабет | Компрессионное молдинг | 140–165°C | 5–15 МПа | 0.0–0.3% |
критерии выбора формовой машины
Для выбора правильной формовой машины необходимо сопоставить пять основных параметров с вашими производственными требованиями:
- Сила зажима: минимальная сила, необходимая для предотвращения открытия формы под внутренним давлением формования. Вычислите как пиковое давление в полости (МПа) × проектируемой площади детали (см²) × коэффициент безопасности 1,2. Небольшой зажим вызывает вспышки; Слишком крупные зажимы тратят энергию и нагружают инструменты. Горячие прессы Chenghao имеют массу от 5 до 300 тонн для всех размеров деталей.
- Размер плиты: рабочая поверхность должна учитывать отпечаток формы и зазор по периметру не менее 50 мм с каждой стороны. Инструменты с несколькими резонаторами для крупнообъёмного производства требуют больших пластин для размещения всех полостей без выступа пластин, что приводит к неравномерному распределению давления.
- Температурный диапазон и равномерность: электрически нагреваемые пластины на машинах Чэнхао достигают равномерности ±3°C по всей площади плиты. Для термочувствительных материалов, таких как силикон и EPDM, однородность ниже ±5°C критически важна для равномерного отверждения и повторяемости размеров в разных позициях полости.
- Дневной свет и ход: Дневной свет — это максимальное открытое расстояние между верхними и нижними платами; ход — рабочий ход. Дневной свет должен учитывать закрытую высоту формы плюс зазор для экстракции части (обычно высота формы + минимум 1,5× глубины детали).
- Система управления: многоступенчатое программируемое управление позволяет самостоятельно устанавливать скорость захода, скорость формовки, давление формовки, время задержки и охлаждения для каждого рецепта. Машины Chenghao поддерживают память PLC на 100 рецептов для быстрого переключения задач без ручного ввода параметров.
Ключевые особенности формовых машин Chenghao
- Четырёхколонная направляемая пресс-рама — закалённые хромированные направляющие колонки с самосмазывающимися бронзовыми втулками сохраняют параллелизм в пределах 0,05 мм на полном ходе. Постоянный параллелизм пластин обеспечивает равномерное распределение давления в полости, что критически важно для деталей без вспышки в многорезонной резине и композитных инструментах.
- Пропорциональное гидравлическое управление — серво-пропорциональная система клапанов позволяет программируемое увеличение давления с разрешением 0,1 МПа. Устраняет ударную нагрузку на форму и деталь при закрытии, продлевая срок службы инструмента на 20–35% по сравнению с обычными гидравлическими системами включения/выключения.
- Многозонное электрическое отопление с PID — сегментированные нагревательные элементы с отдельными PID-контроллерами поддерживают равномерность температуры пластины ±3°C. Быстрый нагрев от окружающей среды до 180°C менее чем за 25 минут, с автоматической настройкой PID-алгоритма для стабильной температуры при различных сроках задания.
- Интегрированное водяное охлаждение — внутренние водяные каналы в прессовых пластинах обеспечивают контролируемое пост-формовое охлаждение для точное формование термопластичных деталей. Охлаждение от 180°C до 60°C менее чем за 8 минут устраняет работу вне отпечатки и сокращает время цикла на 25–40%.
- ПЛК из 100 рецептов с логированием данных — сохраняет полные наборы параметров процесса для мгновенного отзыва задания. Регистрирование данных в реальном времени фиксирует температуру, давление и время цикла для каждого производственного цикла — поддерживает документацию процессов для систем управления качеством ISO 9001 и IATF 16949.
- Система быстрозаменяемой формы — T-образный интерфейс пластины с стандартизированным аппаратным зажиманием формы, позволяющий заменить форму одним оператором менее чем за 15 минут для прессов до 100 тонн. Гидравлические быстрые зажимы доступны на CH-HP-100T и выше для смены процесса менее 5 минут в условиях высокого состава производства.
- Охрана с требованием безопасности — полные периметральные световые завесы с двухканальным реле EN 13849 PLd, заблокированные ручные двери доступа и гидравлический сброс давления при активации безопасности. Сертифицирован по стандарту безопасности гидравлического пресса EN 693.
FAQ
Q1: В чём разница между компрессионной формовкой и трансферной формовкой в машине для горячего пресса?
При компрессионном формовании предварительно взвешиваемый сырьё (резиновая заготовка или термореактивная преформа) помещается непосредственно в открытую полость формы, и пресс закрывается для подачи тепла и давления. Материал течёт только внутри полости. Подходит для толстых деталей, недорогих инструментов и материалов с высокой вязкостью. При трансферном формовании материал загружается в отдельный контейнер над полостями и передаётся через затворы при закрытии пресса, что обеспечивает лучший контроль размеров и возможность переформования вставок. Гидравлические горячие прессовые машины Чэнхао поддерживают оба метода с помощью различных формировать инструменты без изменения базовой машины.
Q2: Как однородность температуры пластины влияет на качество детали?
Однородность температуры платена напрямую определяет согласованность отверждения во всех полостях в инструменте с несколькими полостями. Изменение ±10°C в резиновой форме при 160°C означает, что полости над холодными зонами затвердевают на 8–12% медленнее, чем горячие — что приводит к недозатвердевшим деталям (мягким, с низкой прочностью на разрыв) из холодных полов и чрезмерно отвергнутым (хрупкие, поверхностные деградации) из горячих позиций в одном цикле. Сегментированная система PID-нагрева Chenghao достигает однородности ±3°C, что снижает вариации внутриформовых свойств до менее чем 2% для большинства резиновых и термореактивных применений. Это особенно важно для автомобильных уплотнительных компонентов и резиновых деталей с строгими механическими характеристиками.
Q3: Может ли одна и та же машина справляться с резиновым компрессионным молдингом и EVA-пенопластом?
Да, с соответствующими инструментами. Оба процесса используют одну и ту же гидравлическую машину с горячим прессом, но требуют разных конструкций форм: резиновые компрессионные инструменты используют плотно подогнанные резонансные блоки с переливными канавками для контроля вспышки, тогда как инструменты из EVA-пены используют герметичные полости с контролируемым расширением для контроля плотности пены. Ключевое требование машины для двойного использования — достаточный ход для размещения более высокой формы из пенопласта EVA (которая должна иметь дополнительный дневной свет для фазы расширения при выдувании). Чэнхао может выбрать оптимальную модель пресса для комбинированных линий производства резины и EVA, либо рекомендовать специальную конфигурацию машины, если оба материала используются на больших объёмах.
Q4: Какова роль интегрированного водяного охлаждения в сокращении времени цикла формы?
В термопластичном формовании на горячем прессе деталь должна остыть ниже температуры термического искажения перед демонтажем, чтобы избежать деформации. Без интегрированного охлаждения пресс должен ждать пассивного охлаждения окружающей среды или детали должны быть сняты к внепрессованным охлаждающим приборам — что добавляет 60–180 секунд мертвого времени за цикл. Водяное охлаждение Chenghao сокращает время охлаждения в прессе до 3–8 минут для типичных температур при температуре при температуре при температуре при 150–180°C, полностью исключая внешние приборы. Для формования горячим прессом на ПВХ и полиолефине обычно сокращается время цикла на 25–40%. Скорость потока воды, температура входа и продолжительность охлаждения — всё это можно запрограммировать в рецепте ПЛК для каждой работы. См. малый диапазон горячего пресса для компактных конфигураций с интегрированным охлаждением.
Q5: Как следует задать силу зажима, чтобы избежать повреждения формы?
Два ограничения определяют силу зажима: минимальная сила (для предотвращения вспышки) и максимальная безопасная сила для формы. Минимум: максимальное давление в полости × прогнозируемой площади × коэффициент безопасности 1,2. Максимум: определяется площадью поперечного сечения стали формы при сжатии — стандартный блок полости инструментальной стали P20 толщиной стенки 30 мм может безопасно выдерживать сжимающее напряжение 50–80 МПа. Превышение этого значения приводит к трещинам в плесени, повреждению прорезной линии или отказа направляющего штифта. Инженеры Chenghao рассматривают оба предела во время обзора дизайна формы и указывают рекомендуемый диапазон тоннажа пресса на чертеже формы. Использование пресса превышает установленный максимум для ограничения давления, установленный на максимальный для инструмента максимальный уровень — стандарт на всех машинах серии Chenghao CH-HP. Свяжитесь с Техническая команда Chenghao для помощи в спецификации сил перед заказом инструментов
.Q6: Каковы типичные сроки поставки и оснащения формовых машин
?Стандартные машины горячего пресса (5–50 тонн, стандартный платен): 15–20 рабочих дней вне завода. Конфигурации с индивидуальными пластинами 50–150 тонн: 25–35 рабочих дней. 150–300 тонн тяжёлых промышленных прессов: 40–55 рабочих дней. Сроки подготовки форм идут параллельно: простые резиновые инструменты с одной полостью (10–15 рабочих дней), многокамерные инструменты с системами охлаждения и выбросов (20–30 рабочих дней), сложные композитные или поролоновые инструменты (25–40 рабочих дней). Станки и инструменты одновременно проектируются, производятся и проходят испытания на заводе Чэнхао. Полная документация FAT — включая карту температуры плиты, сертификат параллелизма и распечатку программы PLC — предоставляется с каждой отправкой машины для соответствия качеству.
Получить цитату из формовой машины от Chenghao
Делитесь материалом, размером детали, объёмом производства и дизайном формы — Chenghao Machinery порекомендует правильную конфигурацию формовочного станка с производственным ценообразованием и полной технической спецификацией
.Email: sales11@chenghaointernational.com | WhatsApp: +86 15817655869