
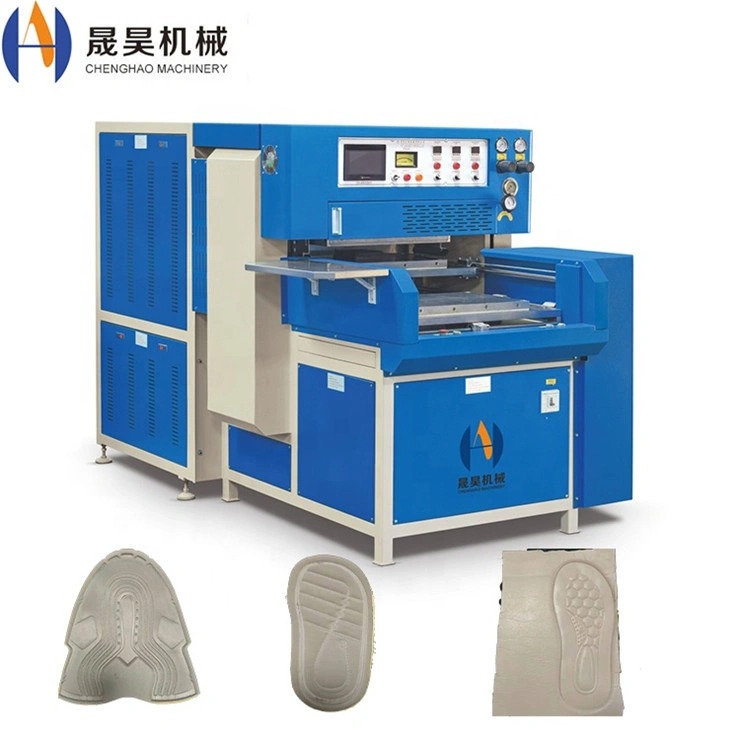
пластическая сварка: методы, материалы и промышленные применения
Пластиковая сварка — это критически важный производственный процесс, используемый для постоянного соединения термопластичных компонентов в автомобильной, медицинской, упаковочной и электронной промышленности. В отличие от клеевого или механического крепления, технология пластической сварки создаёт молекулярные плавные связи с прочностью на растяжение 80–95% материнского материала. В этом руководстве рассматриваются основные методы сварки, совместимость материалов, параметры процесса и критерии выбора оборудования для производственных условий.
1. Обзор методов пластиковой сварки
Методы термопластической сварки классифицируются по источнику энергии, используемой для достижения расплава на границе соединения. Каждый метод оптимизирован для определённой геометрии деталей, объёмов производства и типов материалов. Ниже приведены пять основных промышленных методов.
| типичные применения | ||||
|---|---|---|---|---|
| Высокочастотный (HF) | 27,12 МГц RF поле | 2–8 сек | 85–95% родителя | ПВХ-упаковка, медицинские сумки, надувные изделия |
| Ультразвук | вибрация 20–40 кГц | 0.1–3 сек | 80–92% родителя | корпуса ABS, PP-компоненты, корпуса для электроники |
| горячий пресс / нагревательная пластина | Контакт с нагретым пластином | 15–60 сек | 88–95% родитель | PE/PP трубы, автомобильные приборные панели, большие панели |
| Горячий плав | Нагреваемый клейкий пистолет | 10–30 сек | 60–80% родителя | Упаковка, отделка мебели, лёгкая сборка |
| Термоизоляция | Бар / импульсное нагрев | 1–5 сек | 75–90% родителя | Плёночные пакеты, блистерные пакеты, гибкая упаковка |
2. Совместимость материалов и сварка
Сваривать можно только термопластичные материалы; термосеты и эластомеры (если не термопластичные) не подлежат сварке. Сварная способность зависит от совместимости температур плавления, схожих индексов потока расплава и совместимости молекулярных цепей. В таблице ниже перечислены наиболее распространённые промышленные пластмассы и рекомендуемые методы сварки.
| Материал | <-й стиль="наполнение: 12px 14px; выравнивание текста: слева; рамка: 1px твердое #d0d8f0;">температура плавления (°C)HF | <-й стиль="наполнение: 12px 14px; выравнивание текста: слева; рамка: 1px сплошное #d0d8f0;">УльтразвуковоеHot Press | <-й стиль="наполнение: 12px 14px; выравнивание текста: слева; рамка: 1px сплошное #d0d8f0;">Термоизоляция|||
|---|---|---|---|---|---|
| PVC (жёсткий/гибкий) | 160–210 | Отлично | Хорошо | Хорошо | Хорошо |
| ABS | 210–240 | Плохо | Отлично | Хорошо | Fair |
| PP / PE | 130–170 | Плохо | Хорошо | Отлично | Отлично |
| PET / PETG | 250–270 | Fair | Хорошо | Хорошо | Хорошо |
| PC (поликарбонат) | 260–300 | Плохо | Отлично | Хорошо | Fair |
| Нейлон (PA) | 220–265 | Плохо | Хорошо | Хорошо | Fair |
| TPU / TPE | 160–200 | Отлично | Хорошо | Хорошо | Хорошо |
3. Высокочастотная пластиковая сварка: параметры процесса
Высокочастотная сварка является доминирующим методом для ПВХ, ТПУ и полярных термопластов. Электромагнитное поле на частоте 27,12 МГц индуцирует диэлектрическое нагревание внутри материала, а не применяет внешнее тепло, создавая однородные зоны плавления с минимальной маркировкой поверхности. Ключевые параметры процесса приведены ниже.
| Эффект на сварку | ||
|---|---|---|
| Выходная мощность (kW) | 3–60 кВт | Большая мощность = более быстрый нагрев; не должна превышать порог дуги |
| Время сварки (sec) | 0,5–8 сек | Длительное время увеличивает глубину расплавления; чрезмерное время приводит к выгоранию |
| Время охлаждения (sec) | 1–10 сек | Определяет кристаллизацию и окончательную прочность соединения |
| Давление электрода (kN) | 0.5–6 kN | Обеспечивает интимный контакт; избыточное давление выжимает |
| Зазор электрода (mm) | 0,1–0,5 мм | Контролирует концентрацию поля; влияет на ширину и глубину шва |
| Толщина материала (mm) | 0,1–8 мм | Более толстые материалы требуют большей мощности или более длительного времени сварки |
4. ультразвуковая пластиковая сварка: параметры процесса
Ультразвуковая сварка преобразует высокочастотные механические вибрации в трение на границе соединения, обеспечивая цикл менее секунды для жёстких термопластиковых корпусов. Этот процесс очень воспроизводимый и подходит для чистых помещений, так как не требует расходников
.| 20 кГц система | <-й стиль="заполнение: 12px 14px; выравнивание текста: слева; рамка: 1px сплошное #d0d8f0;">40 кГц система <-й стиль="заполнение: 12px 14px; выравнивание текста: слева; рамка: 1px сплошное #d0d8f0;">Примечания|||
|---|---|---|---|
| Амплитуда (μm) | 20–100 мкм | 10–50 мкм | Большая амплитуда для полукристаллических полимеров |
| Давление сварки (bar) | 1–6 bar | 0.5–4 bar | Оптимизировано по конструкции по соединению | ;
| Время сварки (sec) | 0.1–2.0 сек | 0.1–1.5 сек | Меньшее время на 40 кГц из-за меньшей массовой вибрации |
| материал для валторны | Титан / Алюминий | Titanium | Титан предпочитается для высоких протяжений |
| Максимальный размер детали | До 400 × 600 мм | До 200 × 300 мм | 20 кГц подходит для больших сборок |
5. Дизайн швов для пластиковой сварки
Геометрия соединения так же критична, как и параметры машины для определения качества сварки. Плохо спроектированные соединения образуют слабые и непоследовательные связи независимо от настроек станка. Четыре наиболее распространённых дизайна соединений описаны ниже.
Основание
Простая геометрия; подходит для горячего пресса и сварки труб. Требуется точная подготовка и крепление поверхности. Прочность на растяжение: 70–85% основного материала.
Energy Director
Треугольное ребро в одной части концентрирует ультразвуковую энергию на вершине; стандарт для жёстких термопластичных сборок. Сила: 80–92% родителей.
Сдвиговое соединение
Конструкция с интерференцией; расплав течёт вдоль сдвигающей поверхности. Рекомендуется для полукристаллических полимеров (PP, PE, нейлон). Сила: 85–95% родителей.
Tongue and Angle
Самовыравнивающаяся геометрия, содержащая внутреннюю вспышку расплава; идеально подходит для герметических уплотнений в медицинских и жидкостных сборках. Сила: 80–90% родителя.
6. Промышленные применения
Промышленная пластиковая сварка используется во всех секторах, требующих прочных, чистых и повторяемых полимерных соединений. В таблице ниже представлены основные области применения, материалы и предпочтительные методы, используемые в разных отраслях.
| Применение | Материал | Предпочтительный метод | |
|---|---|---|---|
| Automotive | Приборная панель, дверные панели, резервуары для жидкости, солнцезащитные козырьки | PP, ABS, PC, PA | Ultrasonic, Hot Press, HF |
| Medical | капельницы, подсумки для сбора крови, диагностические корпуса | PVC, PET, PP | HF, ультразвуковое, термоуплотнительное | покрытие
| Упаковка | блистерные пакеты, гибкие подсумки, упаковка из раскладушки | ;PVC, PET, PE | HF, термоуплотнение, образование пузырей |
| Consumer Electronics | корпуса устройств, разъёмы, корпуса печатных | платABS, PC, PA | Ультразвук |
| Спортивные товары | надувные шары, палатки, водонепроницаемое снаряжение, перчатки | PVC, TPU | HF |
| Конструкция | Геомембраны, трубы, гидроизоляционные мембраны | HDPE, PP, PVC | горячий пресс, экструзионная шварка |
7. Руководство по выбору оборудования
Выбор правильного сварочный аппарат для производственной линии требует соответствия пяти техническим критериям требованиям применения
.01 — тип материала
Подтвердить, является ли материал полярным (ПВХ, ТПУ — HF-сварным) или неполярным (PP, PE, ABS — требуется ультразвуковое или горячее прессование). Смешивание несовместимых материалов требует стимулирования клея
.02 — геометрия части
Большие плоские швы → HF или термоуплотнения; 3D-сложные соединения → ультразвуковой с индивидуальным рупором; толстостенные узлы → горячим прессом. Для нестандартных форм доступны индивидуальные электроды и штампы.
03 — Production Volume
04 — Стандарт качества сварки
Медицинские и аэрокосмические соединения требуют герметических уплотнений с ≥90% прочностью родителя — ультразвуковые с энергетическим директором или HF. Общая упаковка может принимать 75–85% с термогерметичностью.
05 — инвестиции в инструменты
HF электроды: 200–2 000 долларов США за комплект. Ультразвуковые гудки: 500–5 000 долларов США. Платы горячего пресса: 300–3 000 долларов США. Учитывайте стоимость инструментов в общую стоимость владения краткосрочных проектов.
8. Контроль качества при пластиковой сварке
Стабильное качество сварки требует систематического мониторинга процессов и протоколов разрушающего/неразрушающего тестирования. процесс пластиковой сварки должен быть проверен по трём параметрам качества
.| Тип теста | <-й стиль="заполнение: 12px 14px; выравнивание текста: слева; рамка: 1px сплошное #d0d8f0;">Метод <-й стиль="заполнение: 12px 14px; выравнивание текста: слева; рамка: 1px твердое #d0d8f0;">Критерий проходаЧастота | ||
|---|---|---|---|
| Прочность на растяжение | тест вытяжения ISO 527 / ASTM D638 | ≥80% родительский материал UTS | Начало смещения + каждые 500 элементов |
| Peel Test | 180° отслоение при 50 мм/мин | Повреждение в родительской, не сварной зоне | Ежечасная для гибкой плёнки |
| Тест на давление / утечку | Давление воздуха при 1,5× рабочего | давленияНулевая протечка в течение 60 секунд | 100% для медицинских и жидкостных деталей |
| Визуальный осмотр | 10× увеличение, срез | поперечного сеченияНет пустот, пористости или холодных замков | За партию, образец из 5 частей |
Часто задаваемые вопросы
Получить советы по пластиковому сварочному оборудованию
Chenghao Machinery поставляет системы высокочастотной, ультразвуковой и горячей сварки для промышленного производства. Поделитесь типом материала, размерами деталей и объёмом выхода для рекомендации по соответствующему оборудованию.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Дунгуань, Гуандун, Китай